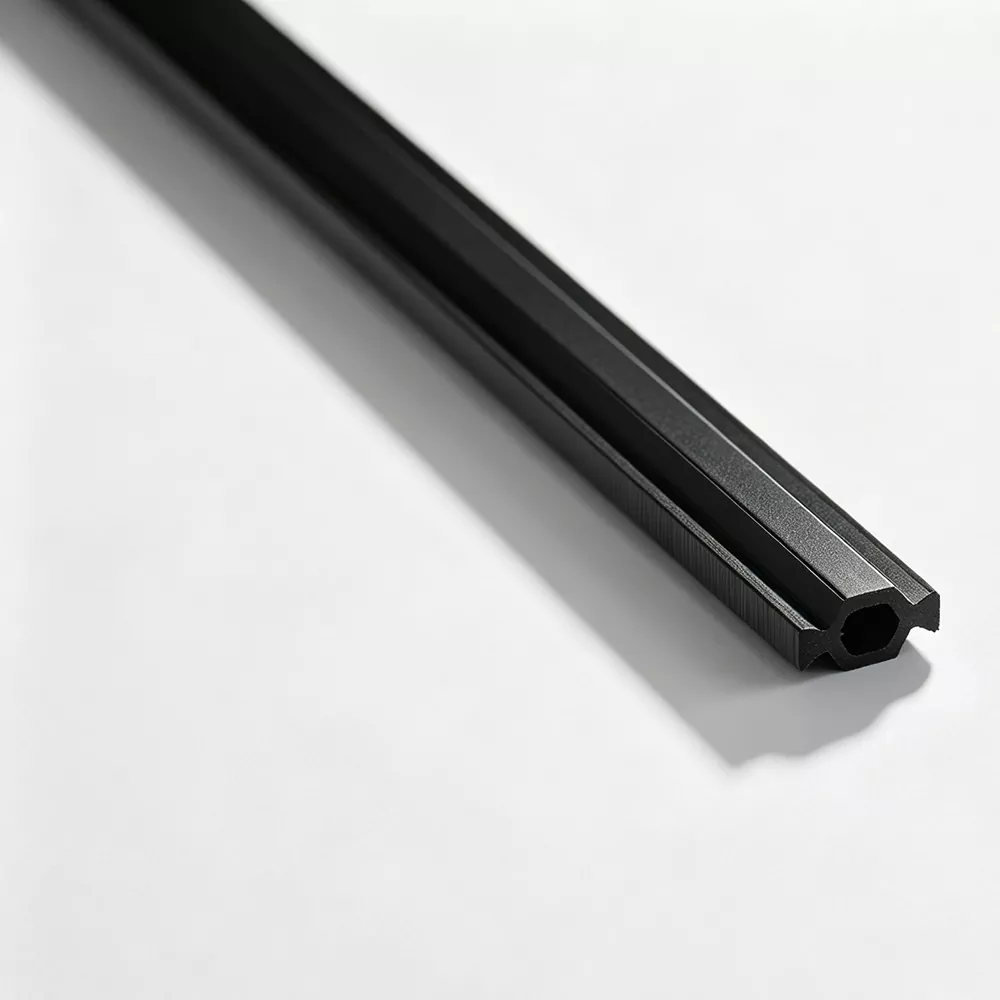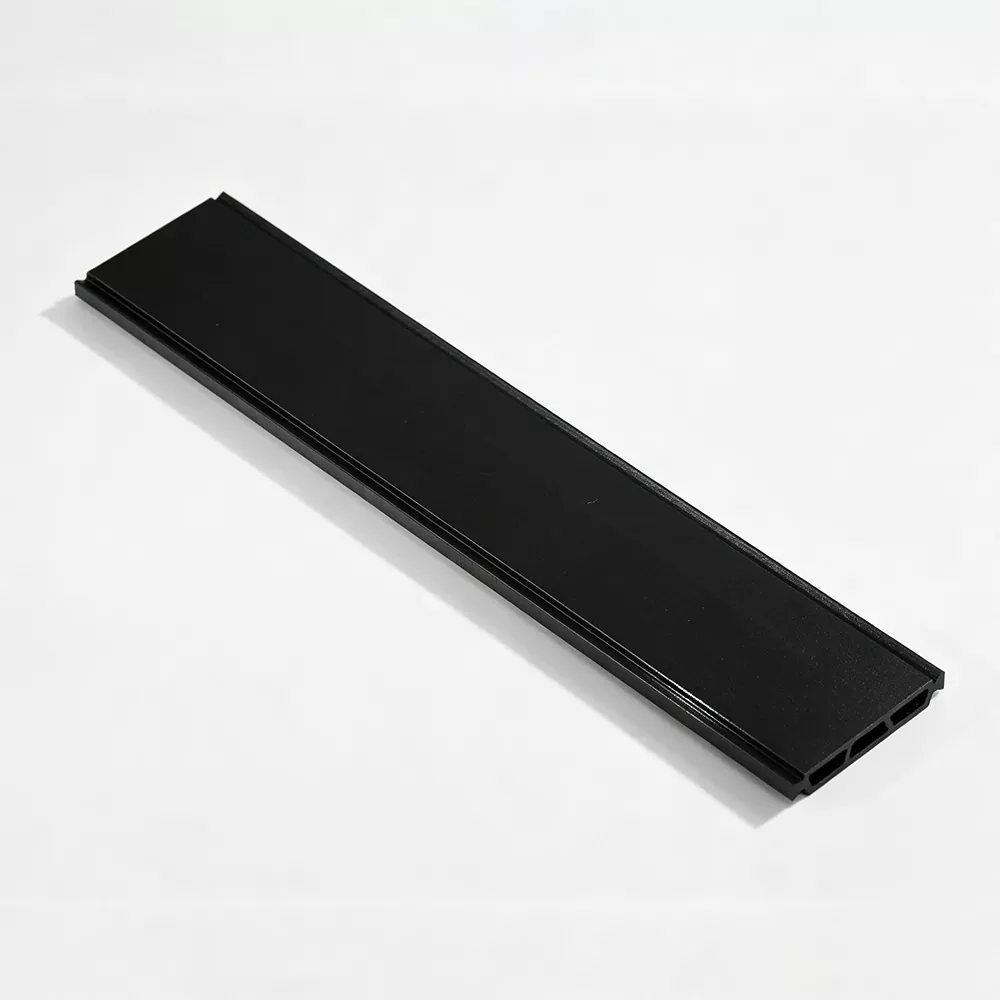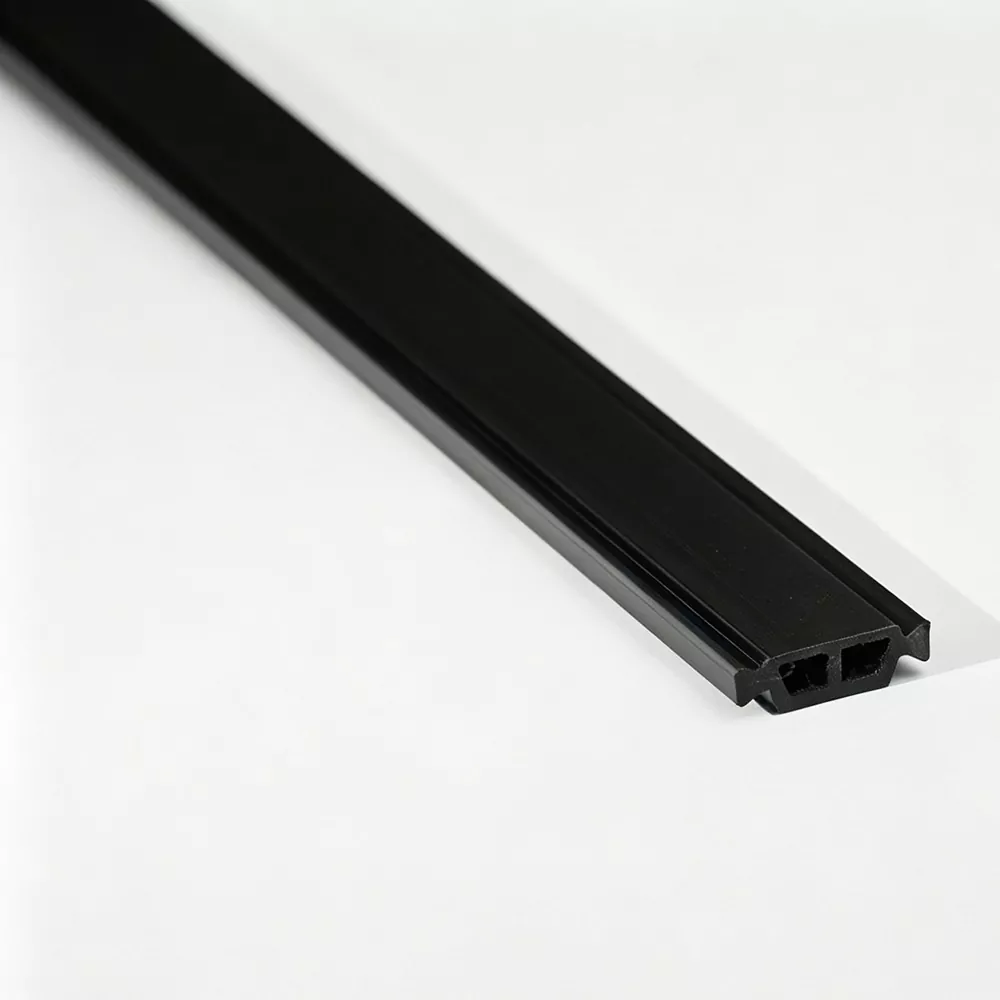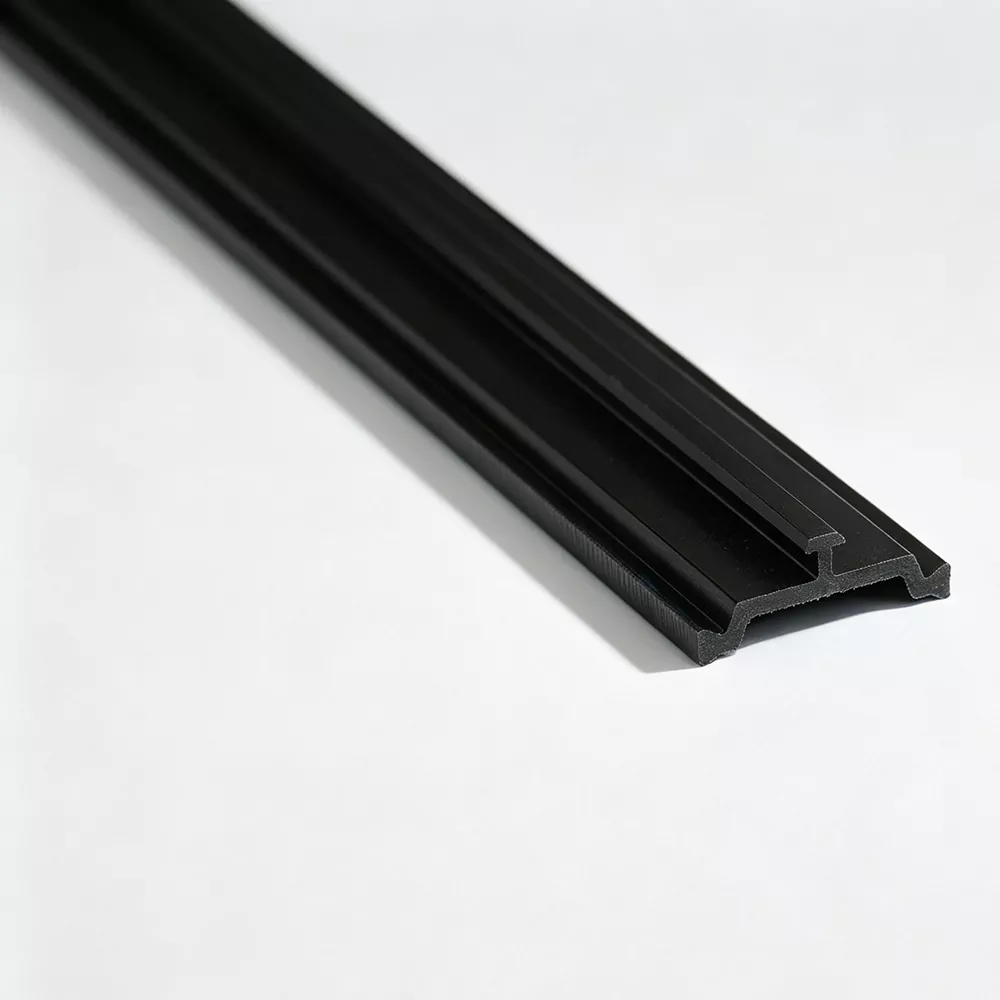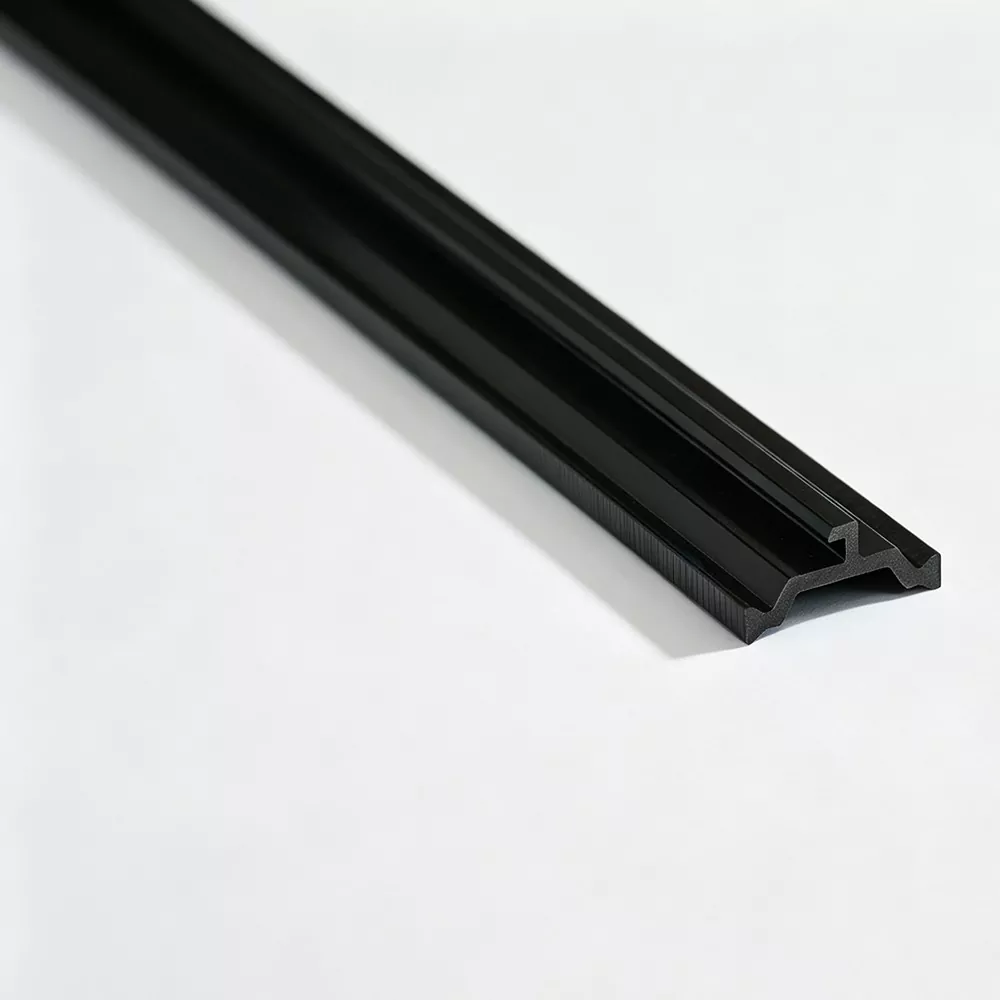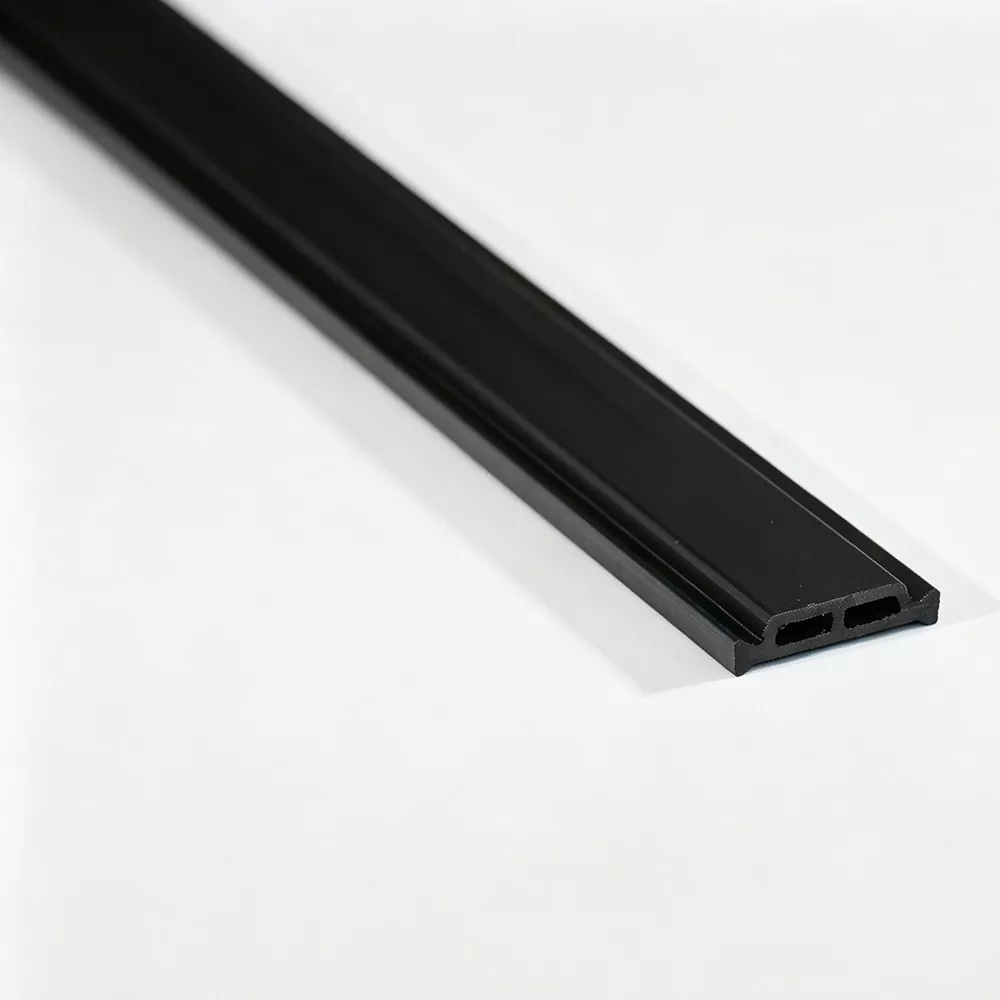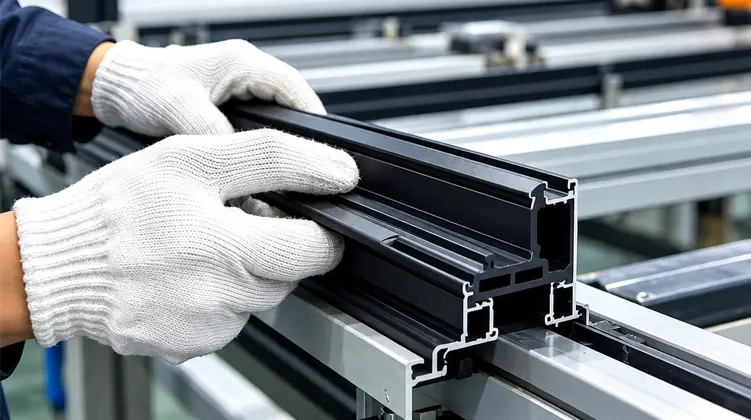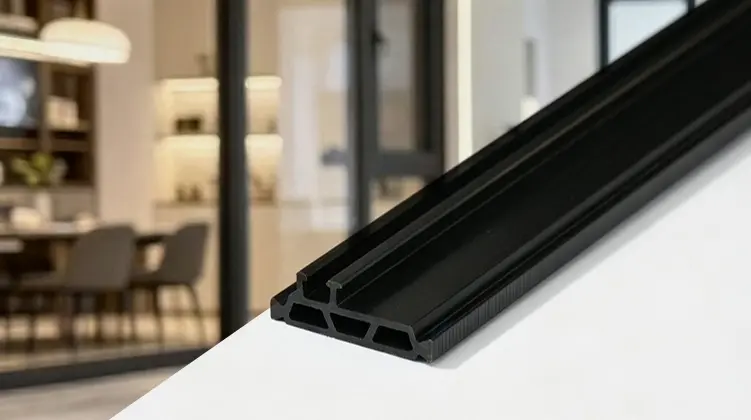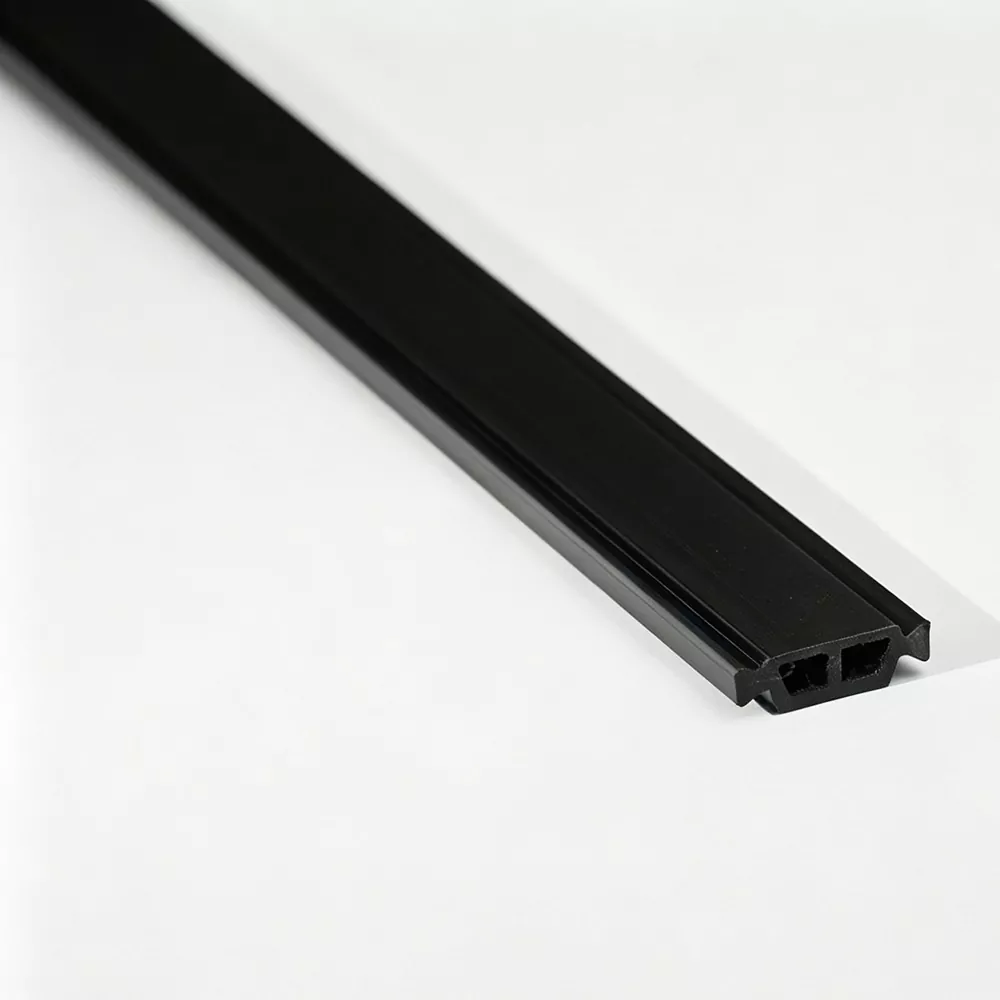
থার্মাল ব্রেক স্ট্রিপসতাপগতভাবে ভাঙা অ্যালুমিনিয়াম সিস্টেমের জন্য একটি কম পরিবাহিতা উপাদানের বেশি নির্ভর করে। নিরোধক প্রোফাইল অবশ্যই অ্যালুমিনিয়াম গহ্বরের সাথে সঠিকভাবে ফিট করতে হবে, সমাবেশের সময় যান্ত্রিকভাবে নিযুক্ত থাকতে হবে এবং পরিষেবার মাধ্যমে মাত্রাগতভাবে স্থিতিশীল থাকতে হবে। এই নির্দেশিকাটি ব্যাখ্যা করে যে PA66 GF25 প্রোফাইলগুলি কীভাবে কাজ করে, কীভাবে অ্যালুমিনিয়াম এক্সট্রুশন বিভাগটি নির্ধারণ করে, কীভাবে উত্পাদনের পরিস্থিতি সামঞ্জস্যকে প্রভাবিত করে এবং কোন স্পেসিফিকেশন চূড়ান্ত হওয়ার আগে কোন প্রযুক্তিগত বিবরণ পর্যালোচনা করা উচিত।
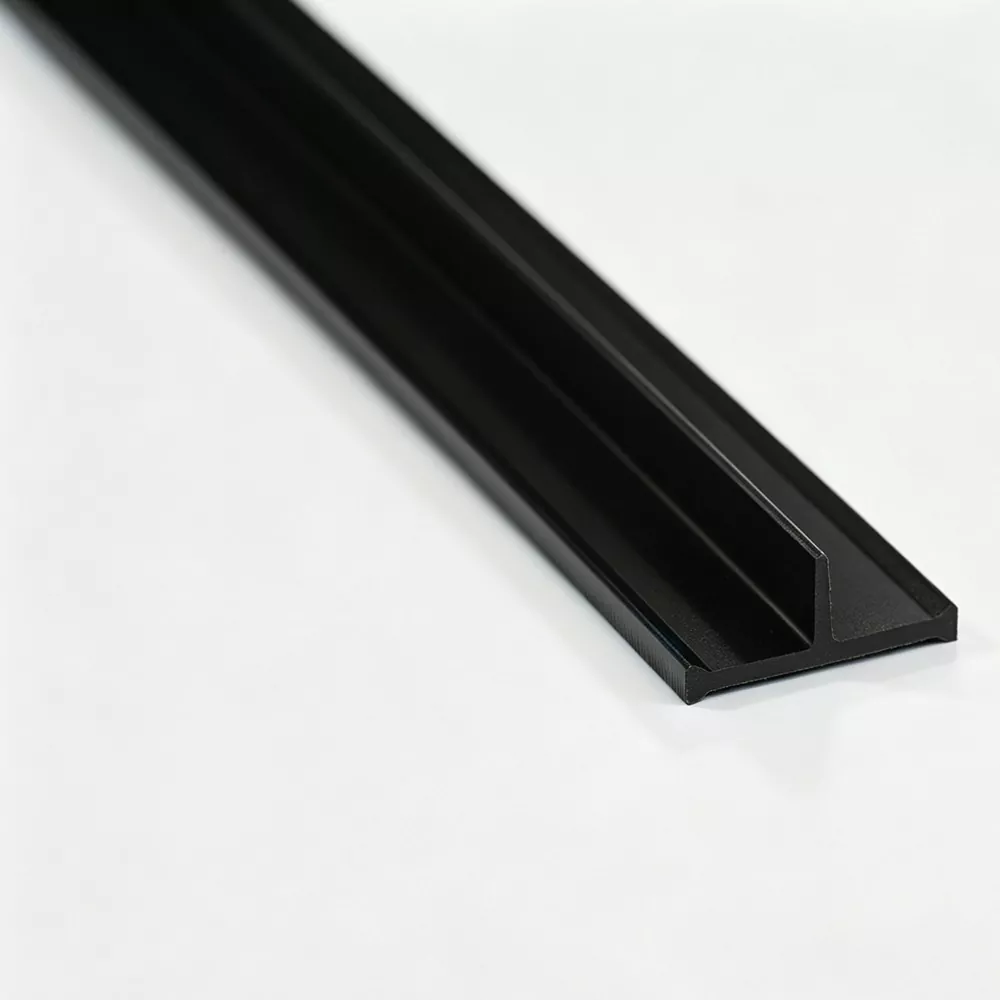
তাপগতভাবে ভাঙা অ্যালুমিনিয়াম ফ্রেমের জন্য, অন্তরক বিভাগটি পৃথক অ্যালুমিনিয়াম সদস্যদের মধ্যে বসে এবং সরাসরি ধাতব তাপ-স্থানান্তর রুটকে বাধা দেয়। PA66 GF25 এই ভূমিকার জন্য উপযুক্ত কারণ নাইলন ম্যাট্রিক্স একটি অ ধাতব বাধা প্রদান করে যেখানে 25% গ্লাস-ফাইবার শক্তিবৃদ্ধি প্রোফাইল সমাবেশের জন্য প্রয়োজনীয় দৃঢ়তা এবং মাত্রিক স্থিতিশীলতা যোগ করে। কর্মক্ষমতা, যাইহোক, শুধুমাত্র উপাদান দ্বারা নির্ধারিত হয় না. গহ্বরের প্রস্থ, গহ্বরের গভীরতা, খাঁজ জ্যামিতি, লকিং আকৃতি, প্রয়োজনীয় পৃথকীকরণ, ফালা বেধ এবং সন্নিবেশ বা ঘূর্ণায়মান পদ্ধতি সমস্ত বিভাগ নির্বাচনকে প্রভাবিত করে। একটি নির্ভরযোগ্য স্পেসিফিকেশন তাই প্রকৃত অ্যালুমিনিয়াম এক্সট্রুশন দিয়ে শুরু হয় এবং এক্সট্রুশন, কুলিং, শেপিং, কাটিং, পরিদর্শন এবং চূড়ান্ত সমাবেশ বিবেচনার মাধ্যমে উপাদানটিকে অনুসরণ করে।
আপনার প্রয়োজনীয় বিষয়ে সরাসরি যেতে নিচের একটি বিভাগে ক্লিক করুন।
অ্যালুমিনিয়াম জানালা, দরজা এবং সম্মুখভাগের ফ্রেমিংয়ে দরকারী কারণ এটি তুলনামূলকভাবে কম রক্ষণাবেক্ষণের পৃষ্ঠের সাথে কাঠামোগত শক্তিকে একত্রিত করে। এর উচ্চ তাপ পরিবাহিতাও একটি চ্যালেঞ্জ তৈরি করে: যখন অভ্যন্তরীণ এবং বাহ্যিক অ্যালুমিনিয়াম সদস্যরা সরাসরি ধাতু দ্বারা সংযুক্ত থাকে, তখন তাপ একটি ক্রমাগত পরিবাহী পথ ধরে ফ্রেমের মধ্য দিয়ে ভ্রমণ করতে পারে। একটি তাপগতভাবে ভাঙা নকশা পৃথক করা অ্যালুমিনিয়াম উপাদানগুলির মধ্যে একটি অ ধাতব অংশ স্থাপন করে সেই পথটি পরিবর্তন করে।
এর উদ্দেশ্যথার্মাল ব্রেক স্ট্রিপসতাই শুধু "শূন্যতা পূরণ" নয়। একটি কাঠামোগত ইন্টারফেস হিসাবে কাজ করার সময় সন্নিবেশিত প্রোফাইলটিকে একটি নিয়ন্ত্রিত বিচ্ছেদ বজায় রাখতে হবে। এটি অবশ্যই অ্যালুমিনিয়াম গহ্বরের ভিতরে বসে থাকতে হবে, সমাবেশ বাহিনীর দ্বারা সৃষ্ট আন্দোলনকে প্রতিরোধ করতে হবে এবং সমাপ্ত ফ্রেমের জন্য প্রয়োজনীয় জ্যামিতি সংরক্ষণ করতে হবে। তাপীয় ফাংশন এবং যান্ত্রিক ফাংশন সংযুক্ত।
মূল নীতি:অ্যালুমিনিয়াম এক্সট্রুশন ফ্রেম কাঠামো প্রদান করে, যখন পলিমাইড বিভাগটি অভ্যন্তরীণ এবং বাহ্যিক অংশগুলির মধ্যে সরাসরি ধাতব সেতুতে বাধা দেয়। চূড়ান্ত ফলাফল তাপ বিচ্ছেদ এবং নিরাপদ নিযুক্তির উপর নির্ভর করে।
তাপ একটি ফ্রেমের মধ্য দিয়ে শুধুমাত্র একটি দিকে সরে যায় না। এটি উপকরণ এবং জয়েন্টগুলির মাধ্যমে উপলব্ধ পরিবাহী রুট অনুসরণ করে। একটি অবিচ্ছিন্ন অ্যালুমিনিয়াম পাথ তাই উদ্দিষ্ট অন্তরক গহ্বরকে বাইপাস করতে পারে যদি না সিস্টেমটি সেই রুটে বাধা দেওয়ার জন্য ডিজাইন করা হয়। একটি সঠিকভাবে অবস্থিত পলিমাইড বিভাগ সরাসরি ধাতু থেকে ধাতু সংযোগ হ্রাস করে এবং সমাবেশের মাধ্যমে একটি দীর্ঘ, কম পরিবাহী পথ তৈরি করে।
এই কারণেই জ্যামিতি নামমাত্র উপাদানের বর্ণনার মতোই গুরুত্বপূর্ণ। একই রিইনফোর্সড পলিমার থেকে তৈরি দুটি প্রোফাইল ভিন্নভাবে আচরণ করতে পারে যখন তাদের প্রস্থ, উচ্চতা, লকিং আকৃতি বা প্রাচীরের পুরুত্ব উদ্দেশ্যপ্রণোদিত এক্সট্রুশনের সাথে মেলে না।
ব্যবহারিক উত্পাদনে, উপাদানটিকে অবশ্যই সন্নিবেশ এবং রোল গঠনের সময় প্রয়োগ করা ক্রিয়াগুলি থেকে বাঁচতে হবে। একটি প্রোফাইল যা ভালভাবে অন্তরণ করে কিন্তু সমাবেশের সময় ফাটল ধরে, গহ্বরে পিছলে যায় বা পর্যাপ্ত শিয়ার প্রতিরোধের অভাব থাকে তা নির্ভরযোগ্য উত্পাদন সমাধান প্রদান করতে পারে না। প্রকৌশল উদ্দেশ্য হল সমাবেশ স্থিতিশীলতা বলিদান ছাড়া তাপীয় বাধা অর্জন করা।
এই কারণে, বিভাগ নির্বাচন একটি জেনেরিক পণ্য লেবেলের পরিবর্তে অ্যালুমিনিয়াম প্রোফাইল দিয়ে শুরু করা উচিত। আকৃতিটি ইঞ্জিনিয়ারিং স্পেসিফিকেশনের অংশ।
পলিমাইড 66 25% গ্লাস ফাইবার দ্বারা চাঙ্গা, সাধারণত PA66 GF25 হিসাবে চিহ্নিত, তাপীয়ভাবে পৃথক করা অ্যালুমিনিয়াম প্রোফাইল সিস্টেমের জন্য উপযুক্ত কারণ এটি অ্যাসেম্বলি ইন্টারফেসে প্রয়োজনীয় দৃঢ়তার সাথে একটি অ ধাতব কাঠামোকে একত্রিত করে। গ্লাস ফাইবারগুলি পলিমার ম্যাট্রিক্সকে শক্তিশালী করে এবং যান্ত্রিক লোডিংয়ের অধীনে প্রোফাইলটিকে এর আকৃতি বজায় রাখতে সহায়তা করে।
আর্কিটেকচারাল প্রোফাইল উত্পাদনের জন্য, এই সংমিশ্রণের একটি ব্যবহারিক সুবিধা রয়েছে: অন্তরক বিভাগটি একটি আলগা সন্নিবেশ হিসাবে কাজ করবে বলে আশা করা হয় না। এটি একটি সুনির্দিষ্ট বিভাগে গঠিত হয় যা অ্যালুমিনিয়ামের সাথে নিযুক্ত থাকতে হবে যখন একত্রিত ফ্রেমটি পরিচালনা করা, গড়া এবং ব্যবহার করা হয়।
রিইনফোর্সড ম্যাট্রিক্স অনমনীয়তা এবং যান্ত্রিক স্থায়িত্ব উন্নত করে, সেকশনটিকে অ্যালুমিনিয়াম প্রোফাইলের মধ্যে সন্নিবেশ, ঘূর্ণায়মান এবং ক্রমাগত ব্যস্ততা সহ্য করতে সহায়তা করে।
সঠিক মাত্রা প্রোফাইলটিকে গহ্বরের সাথে সঠিকভাবে ফিট থাকতে সাহায্য করে, যা অ্যালুমিনিয়ামের খাঁজে একটি সংজ্ঞায়িত লকিং জ্যামিতি থাকলে অপরিহার্য।
পলিমাইড সেগমেন্ট বিচ্ছিন্ন অভ্যন্তরীণ এবং বাহ্যিক অ্যালুমিনিয়াম বিভাগের মধ্যে সরাসরি ধাতু তাপ-স্থানান্তর রুটকে বাধা দেয়।
নিয়ন্ত্রিত এক্সট্রুশন, কুলিং এবং শেপিং শর্ত সমাপ্ত প্রোফাইলের দৈর্ঘ্য জুড়ে ধারাবাহিকতা সমর্থন করে।
একটি উচ্চ-শক্তি উপাদান স্বয়ংক্রিয়ভাবে একটি ভুল ক্রস-সেকশন সমাধান করে না। একটি লকিং বৈশিষ্ট্য খুব বড় হলে, সন্নিবেশ বল অত্যধিক হয়ে যেতে পারে। যদি ব্যস্ততার ক্ষেত্রটি খুব ছোট হয়, প্রোফাইলটি প্রয়োজনীয় যান্ত্রিক হোল্ড অর্জন করতে পারে না। যদি প্রাচীরের বেধ অনুপযুক্ত হয়, স্থানীয় চাপ সমাবেশের সময় ঘনীভূত হতে পারে।
PA66 GF25 তাই ডিজাইন সিস্টেমের একটি অংশ হিসাবে বিবেচনা করা উচিত। উপাদান নির্বাচন, এক্সট্রুশন গুণমান এবং বিভাগ জ্যামিতি একসাথে কাজ করা প্রয়োজন।
নাইলন উপকরণ প্রক্রিয়াকরণের সময় আর্দ্রতার প্রতি সংবেদনশীল। ইনকামিং উপাদান নিয়ন্ত্রণ এবং সুশৃঙ্খল এক্সট্রুশন শর্ত গলিত আচরণ এবং সমাপ্ত মাত্রা পরিবর্তনশীলতা কমাতে সাহায্য করে. এই কারণে, উত্পাদন শুরু করার আগে উপাদানের আর্দ্রতা, গলিত প্রবাহ বৈশিষ্ট্য এবং গ্লাস-ফাইবার সামগ্রী পরীক্ষা করা কার্যকর।
একই নীতি শীতল এবং আকৃতি প্রযোজ্য। ডাই ছেড়ে যাওয়া একটি প্রোফাইল এখনও একটি সমাপ্ত, মাত্রাগতভাবে স্থিতিশীল উপাদান নয়। ডাউনস্ট্রিম প্রক্রিয়া প্রভাবিত করে কিভাবে বিভাগটি তার চূড়ান্ত আকারে স্থির হয় এবং তাই এটি অ্যালুমিনিয়াম গহ্বরের সাথে কতটা ধারাবাহিকভাবে ফিট করে।
ব্যবহারিক গ্রহণ:PA66 GF25 একটি শক্তিশালী তাপীয়ভাবে পৃথক ইন্টারফেসের জন্য উপাদান ভিত্তি প্রদান করে, কিন্তু সমাপ্ত প্রোফাইল এখনও এক্সট্রুশন নিয়ন্ত্রণ, কুলিং, শেপিং, মাত্রিক পরিদর্শন এবং অ্যালুমিনিয়াম এক্সট্রুশনের সাথে সামঞ্জস্যের উপর নির্ভর করে।
প্রতিটি অ্যালুমিনিয়াম এক্সট্রুশন ফিট করে এমন কোনও সর্বজনীন স্ট্রিপ বিভাগ নেই। অ্যালুমিনিয়াম প্রোফাইল দ্বারা তৈরি গহ্বরটি অন্তরক উপাদানের জন্য উপলব্ধ ভৌত স্থান সংজ্ঞায়িত করে, যখন লকিং কাঠামো উপাদানটি কীভাবে রাখা হয় তা নির্ধারণ করে। একটি প্রযুক্তিগতভাবে সঠিক নির্বাচন প্রক্রিয়া তাই শুধুমাত্র একটি নাম থেকে একটি বিভাগ নির্বাচন করার পরিবর্তে এক্সট্রুশন অধ্যয়ন করে শুরু হয়।
যখন একটি নতুন তাপীয়ভাবে ভাঙা সিস্টেম তৈরি করা হয়, তখন প্রয়োজনীয় মাত্রাগুলি একসাথে বিবেচনা করা উচিত। গহ্বরের গভীরতার পরিবর্তন প্রোফাইলের উচ্চতাকে প্রভাবিত করতে পারে। খাঁজের আকৃতির পরিবর্তন লকিং জ্যামিতিকে প্রভাবিত করতে পারে। প্রয়োজনীয় বিচ্ছেদ একটি পরিবর্তন উপলব্ধ প্রাচীর বেধ প্রভাবিত করতে পারে. এই মাত্রা একটি সংযুক্ত নকশা সমস্যা গঠন.
| অ্যালুমিনিয়াম প্রোফাইল ফ্যাক্টর | সম্পর্কিত নিরোধক প্রয়োজনীয়তা | কেন এটা ব্যাপার |
|---|---|---|
| গহ্বরের প্রস্থ | প্রোফাইল প্রস্থ | বিভাগটি অত্যধিক শিথিলতা বা সন্নিবেশ বল ছাড়াই গহ্বর দখল করতে হবে। |
| গহ্বরের গভীরতা | প্রোফাইলের উচ্চতা | উচ্চতা প্রভাবিত করে কিভাবে উপাদানটি অ্যালুমিনিয়ামের ভিতরে বসে এবং কতটা ব্যস্ততা উপলব্ধ। |
| খাঁজ কাঠামো | জ্যামিতি লক করা | স্থিতিশীল যান্ত্রিক ধরে রাখার জন্য খাঁজ মেলানো অপরিহার্য। |
| প্রয়োজনীয় বিচ্ছেদ | প্রাচীর বেধ এবং বিভাগ আকৃতি | সমাবেশে হস্তক্ষেপ না করে প্রোফাইলটিকে অবশ্যই অ-ধাতব বিচ্ছেদ তৈরি করতে হবে। |
| সমাবেশ প্রক্রিয়া | সন্নিবেশ এবং ঘূর্ণায়মান সামঞ্জস্য | বিভাগটিকে অবশ্যই নির্বাচিত উত্পাদন পদ্ধতির সাথে যুক্ত শক্তি এবং আন্দোলন সহ্য করতে হবে। |
একটি অ্যালুমিনিয়াম প্রোফাইল অঙ্কন গহ্বরের মাত্রা, খাঁজ কনফিগারেশন, বিভাগের সহনশীলতা এবং পার্শ্ববর্তী প্রাচীরের জ্যামিতি প্রকাশ করতে পারে যা একটি পণ্যের নাম যোগাযোগ করতে পারে না। যখন বিভাগটি অস্বাভাবিক হয়, তখন অঙ্কনটি আপাতদৃষ্টিতে অনুরূপ প্রোফাইল নির্বাচন করার ঝুঁকিও হ্রাস করে যার একটি ভিন্ন লকিং কাঠামো রয়েছে।
গুরুত্বপূর্ণ তথ্যের মধ্যে রয়েছে গহ্বরের প্রস্থ এবং গভীরতা, খাঁজের আকৃতি, অভিপ্রেত অভিযোজন, প্রয়োজনীয় বিচ্ছেদ, এবং চূড়ান্ত ফ্রেমের দ্বারা আরোপিত কোনো মাত্রিক সীমাবদ্ধতা। সমাবেশের প্রয়োজনীয়তা একই সময়ে রেকর্ড করা উচিত।
সাধারণ আই-টাইপ, সি-টাইপ এবং টি-টাইপ বিভাগগুলি অনেকগুলি প্রতিষ্ঠিত অ্যালুমিনিয়াম প্রোফাইল কাঠামোকে কভার করে। তাদের উপযোগিতা স্বীকৃত ক্রস-বিভাগীয় নিদর্শন থেকে আসে, এমন দাবি থেকে নয় যে একটি আকৃতি সমস্ত সিস্টেমের জন্য উপযুক্ত। বিশেষ আকৃতির বিভাগগুলি প্রাসঙ্গিক যখন অ্যালুমিনিয়াম এক্সট্রুশন একটি স্বতন্ত্র গহ্বর বা লকিং ব্যবস্থা ব্যবহার করে।
প্রকৃত এক্সট্রুশন জ্যামিতির চারপাশে একটি কাস্টমাইজড বিভাগ তৈরি করা যেতে পারে। উদ্দেশ্য তার নিজের স্বার্থে জটিলতা তৈরি করা নয়, তবে অ্যালুমিনিয়াম ডিজাইন দ্বারা ইতিমধ্যে সংজ্ঞায়িত যান্ত্রিক ইন্টারফেসের সাথে পলিমার প্রোফাইল কাজ করা।
জিনসিংএকটি বিদ্যমান বিভাগ উপযুক্ত কিনা বা একটি বিশেষ ক্রস-সেকশন প্রয়োজন কিনা তা নির্ধারণ করতে উৎপাদনের আগে একটি প্রোফাইল অঙ্কন পর্যালোচনা করতে পারে।
ক্রস-সেকশন নিয়ন্ত্রণ করে কিভাবে পলিমার উপাদান অ্যালুমিনিয়ামের সাথে মিথস্ক্রিয়া করে। ছোট মাত্রিক পরিবর্তন সন্নিবেশ বল, লকিং আচরণ এবং লোড বন্টন পরিবর্তন করতে পারে। একটি উত্পাদন পরিবেশে, এই পার্থক্যগুলি দৃশ্যমান হয় যখন অপারেটররা কঠিন সন্নিবেশ, স্থানীয় ক্র্যাকিং, অসম্পূর্ণ ব্যস্ততা বা অসামঞ্জস্যপূর্ণ রোল গঠনের সম্মুখীন হয়।
সন্নিবেশের সময়, প্রোফাইলটিকে একটি নিয়ন্ত্রিত স্তরের প্রতিরোধের সাথে অ্যালুমিনিয়াম গহ্বরে প্রবেশ করতে হবে। খুব কম প্রতিরোধ অপর্যাপ্ত ব্যস্ততা নির্দেশ করতে পারে এবং প্রোফাইলটিকে চলাচলের জন্য আরও ঝুঁকিপূর্ণ করে তুলতে পারে। অত্যধিক প্রতিরোধ সমাবেশ শক্তি বাড়াতে পারে এবং বিভাগ বা পার্শ্ববর্তী অ্যালুমিনিয়াম বৈশিষ্ট্যগুলিতে অপ্রয়োজনীয় চাপ দিতে পারে।
এক্সট্রুশন বরাবর মাত্রিক সামঞ্জস্য তাই গুরুত্বপূর্ণ। একটি বিভাগ যা এক পর্যায়ে সঠিক কিন্তু অন্যত্র লক্ষণীয়ভাবে পরিবর্তিত হয় একটি অসম সমাবেশের অভিজ্ঞতা তৈরি করতে পারে। নিয়ন্ত্রিত টানার গতি, শীতল অবস্থা এবং শেপিং এই ধরনের বৈচিত্র কমাতে সাহায্য করে।
কিছু তাপগতভাবে ভাঙা অ্যালুমিনিয়াম সিস্টেম যান্ত্রিকভাবে প্রোফাইলে পলিমার বিভাগটিকে লক করার জন্য একটি ঘূর্ণায়মান প্রক্রিয়া ব্যবহার করে। এই অপারেশন চলাকালীন, ঢোকানো উপাদানের চারপাশে অ্যালুমিনিয়াম তৈরি হয় এবং সমাবেশ যান্ত্রিক লোড অনুভব করে। লকিং ইন্টারফেস তৈরি করার সময় পলিমারকে অবশ্যই তার সততা বজায় রাখতে হবে।
এক্সট্রুড প্রোফাইলের মধ্যে গ্লাস-ফাইবার অভিযোজন এখানে প্রাসঙ্গিক। একটি ভাল-নিয়ন্ত্রিত এক্সট্রুশন প্রক্রিয়ার লক্ষ্য ইন্টারফেসে প্রয়োজনীয় ট্রান্সভার্স শিয়ার প্রতিরোধের প্রদান করার সময় বিভাগের অনুদৈর্ঘ্য শক্তিকে সমর্থন করা। সঠিক ফলাফল উপাদান গঠন এবং প্রক্রিয়াকরণের অবস্থার উপর নির্ভর করে, তাই উৎপাদন নিয়ন্ত্রণ অপরিহার্য।
সমাবেশের সময় ক্র্যাকিংকে অবিলম্বে একটি উপাদান-শুধু সমস্যা হিসাবে বিবেচনা করা উচিত নয়। সম্ভাব্য অবদানকারীদের মধ্যে একটি অনুপযুক্ত ক্রস-সেকশন, অত্যধিক হস্তক্ষেপ, ভুল খাঁজর মাত্রা, প্রতিকূল প্রক্রিয়াকরণের অবস্থা, অপর্যাপ্ত শীতল নিয়ন্ত্রণ বা সমাবেশের পরামিতিগুলি রয়েছে যা প্রোফাইলে ঘনীভূত চাপ দেয়।
সম্পূর্ণ ইন্টারফেস তদন্ত করা বিচ্ছিন্নভাবে একটি পরিবর্তনশীল পরিবর্তনের চেয়ে বেশি কার্যকর। অ্যালুমিনিয়াম খাঁজ, পলিমার বিভাগ এবং সমাবেশ প্রক্রিয়া একটি যান্ত্রিক সিস্টেম গঠন করে।
নকশা দৃষ্টিকোণ:যান্ত্রিক স্থিতিশীলতা বস্তুগত শক্তি, বিভাগ জ্যামিতি এবং নিয়ন্ত্রিত সমাবেশের মিথস্ক্রিয়া মাধ্যমে অর্জন করা হয়। একটি সু-সংজ্ঞায়িত ক্রস-সেকশন এই উপাদানগুলিকে সারিবদ্ধ রাখা সহজ করে তোলে।
ডাইমেনশনাল স্থায়িত্ব কাঁচামালের অবস্থা দিয়ে শুরু হয় এবং এক্সট্রুশন, কুলিং, শেপিং এবং কাটিংয়ের মাধ্যমে চলতে থাকে। যদি এক পর্যায়ে প্রবাহিত হয়, প্রভাব পরে প্রোফাইল সমাবেশ সময় প্রদর্শিত হতে পারে. এই কারণেই শুধুমাত্র চূড়ান্ত ভিজ্যুয়াল চেকের উপর নির্ভর না করে উত্পাদন পর্যায়ে রেকর্ড করা এবং পর্যবেক্ষণ করার সময় প্রক্রিয়া প্যারামিটারগুলি আরও কার্যকর।
তাপগতভাবে পৃথক অ্যালুমিনিয়াম সিস্টেমগুলি বিভিন্ন স্থাপত্য অ্যাপ্লিকেশনগুলিতে উপস্থিত হয়। নিরোধক উপাদানটি তাদের জুড়ে একই মৌলিক ফাংশন সম্পাদন করে - অ্যালুমিনিয়াম সদস্যদের মধ্যে একটি অ-ধাতু বিচ্ছেদ তৈরি করে - তবে আশেপাশের প্রোফাইল জ্যামিতি এবং যান্ত্রিক লোডিং ভিন্ন হতে পারে।
ফ্রেমের মধ্য দিয়ে সরাসরি পরিবাহী রুট কমাতে উইন্ডো ফ্রেম এবং স্যাশগুলি পৃথক অ্যালুমিনিয়াম বিভাগ ব্যবহার করে। পলিমার বিভাগটি তৈরি এবং ব্যবহারের সময় খাঁজের মধ্যে স্থিতিশীল থাকতে হবে।
ডোর প্রোফাইলের যান্ত্রিক স্থিতিশীলতার সাথে একত্রে তাপীয় বিচ্ছেদ প্রয়োজন, বিশেষ করে যেখানে ফ্রেমটি বারবার খোলা, বন্ধ এবং পরিচালনার অভিজ্ঞতা হয়।
ফ্যাসাডে ফ্রেমিংয়ে মিলিয়ন, ট্রান্সম এবং অন্যান্য আলাদা করা অ্যালুমিনিয়াম সদস্য অন্তর্ভুক্ত থাকতে পারে। প্রোফাইল জ্যামিতি সিস্টেম দ্বারা পরিবর্তিত হয়, তাই বিভাগ ম্যাচিং বিশেষভাবে গুরুত্বপূর্ণ।
বিশেষ বিভাগগুলি ব্যবহার করা যেতে পারে যখন একটি এক্সট্রুশনের একটি স্বতন্ত্র গহ্বর, লকিং ইন্টারফেস বা মাত্রিক বিন্যাস থাকে যা একটি সাধারণ প্রোফাইলের সাথে সারিবদ্ধ হয় না।
উইন্ডো অ্যাসেম্বলিতে সাধারণত একাধিক অ্যালুমিনিয়াম সেকশন এবং জয়েন্ট থাকে, তাই ইনসুলেটিং প্রোফাইলকে প্রতিটি ইন্টারফেসের জ্যামিতি অনুসরণ করতে হবে। স্যাশ এবং ফ্রেম অভিন্ন গহ্বর ব্যবহার নাও করতে পারে, এবং একটি প্রোফাইল যা এক জায়গায় কাজ করে তা অন্য জায়গায় উপযুক্ত নাও হতে পারে। সাফ বিভাগের অঙ্কন প্রতিটি এক্সট্রুশনের সাথে কম্পোনেন্ট নির্বাচনকে সারিবদ্ধ রাখতে সাহায্য করে।
দরজাগুলি যান্ত্রিক স্থিতিশীলতার উপর অতিরিক্ত জোর দেয় কারণ তাদের প্রোফাইলগুলি ঘন ঘন পরিচালনা করা হয় এবং বারবার চলাচলের বিষয় হতে পারে। ইনসুলেটিং উপাদানটিকে ফ্যাব্রিকেশনের সময় ক্র্যাকিং বা মাত্রিক অস্থিরতার উত্স না হয়ে নিযুক্ত থাকতে হবে।
কার্টেন ওয়াল ফ্রেমিং প্রায়ই দীর্ঘ প্রোফাইল রান এবং একাধিক কাঠামোগত ইন্টারফেস জড়িত। এক্সট্রুশন বরাবর মাত্রিক সামঞ্জস্য গুরুত্বপূর্ণ হয়ে ওঠে কারণ একটি দীর্ঘ অংশে পুনরাবৃত্তি করা ছোট পরিবর্তনগুলি সমাবেশের অবস্থাকে প্রভাবিত করতে পারে। নিরোধক প্রফাইলকে অনুমানকৃত জেনেরিক গহ্বরের পরিবর্তে নির্দিষ্ট মুলিয়ন বা ট্রান্সম জ্যামিতির সাথে কাজ করতে হবে।
আর্কিটেকচারাল অ্যালুমিনিয়াম সিস্টেমগুলি স্ট্যান্ডার্ড জ্যামিতির মধ্যে সীমাবদ্ধ নয়। একটি বিশেষ খাঁজ, অস্বাভাবিক বিভাগের উচ্চতা বা ভিন্ন লকিং ব্যবস্থা একটি বিশেষভাবে উন্নত পলিমার প্রোফাইলের জন্য কল করতে পারে। এই ক্ষেত্রে, উন্নয়ন অ্যালুমিনিয়াম এক্সট্রুশন এবং প্রকৃত সমাবেশ ক্রম দ্বারা পরিচালিত হওয়া উচিত।
এক্সট্রুশন গুণমান একটি একক মেশিন সেটিং এর পরিবর্তে সমগ্র উত্পাদন চেইন দ্বারা প্রভাবিত হয়। উপাদান প্রস্তুতি, এক্সট্রুশন ছাঁচনির্মাণ, কুলিং, শেপিং এবং কাটা প্রতিটি চূড়ান্ত প্রোফাইলে অবদান রাখে। একটি সুশৃঙ্খল প্রক্রিয়া রেকর্ডকৃত উত্পাদন অবস্থার সাথে সমাপ্ত মাত্রা সংযোগ করা সহজ করে তোলে।
এক্সট্রুশন সিস্টেমে প্রবেশ করার আগে PA66 নাইলন এবং গ্লাস ফাইবার পরীক্ষা করা উচিত। উপাদান পরিদর্শনে গলিত প্রবাহ সূচক, গ্লাস-ফাইবার সামগ্রী এবং আর্দ্রতা অন্তর্ভুক্ত থাকতে পারে। এই চেকগুলি প্রক্রিয়ার স্থায়িত্বের জন্য একটি ব্যবহারিক বেসলাইন প্রদান করে এবং এটি একটি মাত্রিক সমস্যা হওয়ার আগে উপাদানের বৈচিত্র্য সনাক্ত করতে সহায়তা করে।
একাধিক সমান্তরাল টুইন-স্ক্রু এক্সট্রুশন লাইনগুলিকে বিভিন্ন প্রোফাইল জ্যামিতি তৈরি করতে ডেডিকেটেড মোল্ড এবং কুলিং সিস্টেমের সাথে একত্রিত করা যেতে পারে। এক্সট্রুশন তাপমাত্রা, টানার গতি এবং শীতল জলের তাপমাত্রা উপাদানটির প্রবাহের পদ্ধতিকে প্রভাবিত করে, ডাই থেকে বেরিয়ে যায় এবং চূড়ান্ত আকারে স্থির হয়।
ছাঁচ নিজেই প্রক্রিয়াটির একটি গুরুত্বপূর্ণ অংশ। টুলটিকে অবশ্যই উদ্দেশ্যপ্রণোদিত ক্রস-সেকশনটি ধারাবাহিকভাবে পুনরুত্পাদন করতে হবে, এতে ছোট লকিং বা গাইডিং বৈশিষ্ট্যগুলি সহ যা একটি সাধারণ পণ্যের নাম থেকে স্পষ্ট নাও হতে পারে।
এক্সট্রুশনের পরপরই, গরম প্রোফাইলের নিয়ন্ত্রিত কুলিং এবং শেপিং প্রয়োজন। খুব দ্রুত শীতল হওয়া, খুব ধীরে বা অসমভাবে মাত্রা এবং পৃষ্ঠের অবস্থাকে প্রভাবিত করতে পারে। একটি স্থিতিশীল ডাউনস্ট্রিম প্রক্রিয়া উত্পাদন চালানো জুড়ে উদ্দেশ্যমূলক বিভাগ বজায় রাখতে সহায়তা করে।
এক্সট্রুশন পলিমারের মধ্যে শক্তিবৃদ্ধির স্থিতিবিন্যাসকেও প্রভাবিত করে। প্রক্রিয়াকরণ পদ্ধতিটি প্রোফাইলের অনুদৈর্ঘ্য শক্তি এবং ইন্টারফেসে ট্রান্সভার্স শিয়ার প্রতিরোধকে সমর্থন করার উদ্দেশ্যে করা হয়েছে। কারণ স্ট্রিপ সন্নিবেশ এবং রোল-ফর্মিং লোড অনুভব করতে পারে, এই বৈশিষ্ট্যগুলি সমাবেশ কর্মক্ষমতার সাথে প্রাসঙ্গিক।
উৎপাদন লক্ষ্য তাই একটি দৃশ্যত সঠিক ক্রস-সেকশনের চেয়ে বেশি। এটি পুনরাবৃত্তিযোগ্য মাত্রা, স্থিতিশীল পৃষ্ঠের গুণমান এবং উদ্দিষ্ট সমাবেশ প্রক্রিয়ার জন্য উপযুক্ত যান্ত্রিক বৈশিষ্ট্য সহ একটি বিভাগ।
পরিদর্শন সবচেয়ে দরকারী যখন এটি উত্পাদন পর্যায়ে বিতরণ করা হয়। একটি চূড়ান্ত পরিদর্শন নিশ্চিত করতে পারে যে সমাপ্ত প্রোফাইল নির্দিষ্ট প্রয়োজনীয়তা পূরণ করে কিনা, তবে প্রক্রিয়াধীন চেকগুলি বড় পরিমাণে সম্পন্ন হওয়ার আগে ড্রিফট সনাক্ত করার একটি ভাল সুযোগ প্রদান করে।
নিয়মিত উত্পাদন চেক চালানোর সময় ক্রস-বিভাগীয় মাত্রা এবং পৃষ্ঠের অবস্থা নিরীক্ষণ করতে পারে। প্রসেস প্যারামিটারগুলি ট্রেসেবিলিটির জন্য রেকর্ড করা যেতে পারে, যাতে উৎপাদনের অবস্থার বিরুদ্ধে মাত্রিক পরিবর্তনগুলি পর্যালোচনা করা যায়।
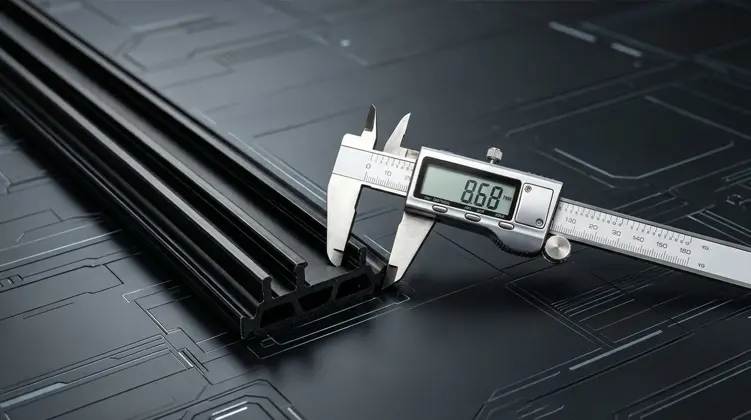
সাধারণত ভিজ্যুয়াল চেকগুলি প্রোফাইল পৃষ্ঠ, প্রান্তের অখণ্ডতা এবং স্পষ্ট ত্রুটিগুলির উপর ফোকাস করে। ডাইমেনশনাল চেকগুলি প্রস্থ, উচ্চতা, প্রাচীরের বেধ এবং বিভাগ অঙ্কন দ্বারা সংজ্ঞায়িত অন্যান্য গুরুত্বপূর্ণ বৈশিষ্ট্যগুলির উপর ফোকাস করে।
প্রযোজ্য প্রয়োজনীয়তার উপর নির্ভর করে, পরীক্ষাগার মূল্যায়ন ঘনত্ব, তীরের কঠোরতা, অনুদৈর্ঘ্য প্রসার্য শক্তি, ট্রান্সভার্স প্রসার্য শক্তি, জল প্রতিরোধের, তাপীয় বার্ধক্য এবং রৈখিক সম্প্রসারণের বৈশিষ্ট্যগুলিকে কভার করতে পারে। উদ্দেশ্য হল পরিমাপযোগ্য উপাদান বা সমাপ্ত-প্রোফাইল বৈশিষ্ট্যগুলিকে চূড়ান্ত প্রয়োগে প্রত্যাশিত শর্তগুলির সাথে সংযুক্ত করা।
| পরিদর্শন এলাকা | সাধারণ ফোকাস | উৎপাদন মান |
|---|---|---|
| কাঁচামাল | আর্দ্রতা, গলিত প্রবাহ সূচক এবং গ্লাস-ফাইবার সামগ্রী | এক্সট্রুশনের জন্য একটি স্থিতিশীল শুরু অবস্থা তৈরি করে। |
| প্রোফাইলের মাত্রা | প্রস্থ, উচ্চতা, প্রাচীর বেধ এবং সমালোচনামূলক জ্যামিতি | সামঞ্জস্যপূর্ণ গহ্বর ফিট এবং লকিং ব্যস্ততা সমর্থন করে। |
| পৃষ্ঠের অবস্থা | দৃশ্যমান ত্রুটি, প্রান্তের অখণ্ডতা এবং ধারাবাহিকতা | এক্সট্রুশন বা ডাউনস্ট্রিম শেপিং সমস্যা সনাক্ত করতে সাহায্য করে। |
| যান্ত্রিক বৈশিষ্ট্য | অনুদৈর্ঘ্য এবং তির্যক শক্তি, কঠোরতা | সমাবেশ এবং পরিষেবা লোডিং সম্পর্কিত ডেটা সরবরাহ করে। |
| পরিবেশগত বৈশিষ্ট্য | জল প্রতিরোধের, তাপ বার্ধক্য এবং রৈখিক সম্প্রসারণ | প্রাসঙ্গিক অবস্থার অধীনে মাত্রিক আচরণের মূল্যায়ন সমর্থন করে। |
চালানের আগে, সমাপ্ত প্রোফাইলগুলি উত্পাদন স্পেসিফিকেশনের বিরুদ্ধে চেহারা এবং মাত্রার জন্য পরীক্ষা করা যেতে পারে। একটি ইংরেজি পরিদর্শন প্রতিবেদন যখন প্রয়োজন হয় তখন পণ্যের সাথে থাকতে পারে, পরিমাপকৃত পণ্যের অবস্থার একটি স্পষ্ট রেকর্ড তৈরি করে।
যখন একটি প্রোফাইল সমাবেশের সময় ভিন্নভাবে আচরণ করে তখন ট্রেসেবিলিটি দরকারী। প্রতিটি সমস্যাকে একটি বিচ্ছিন্ন ঘটনা হিসাবে বিবেচনা করার পরিবর্তে, উত্পাদন রেকর্ডগুলি বিভাগের মাত্রা, প্রক্রিয়া সেটিংস এবং পরিদর্শন ফলাফলগুলি একসাথে পর্যালোচনা করার অনুমতি দেয়। এটি প্রযুক্তিগত যোগাযোগকে আরও সুনির্দিষ্ট করে তোলে এবং একটি সমাবেশ-প্রক্রিয়া সমস্যা থেকে প্রোফাইল-ফিট সমস্যাকে আলাদা করতে সাহায্য করে।
একটি প্রোফাইল নিয়মিত উত্পাদনে প্রবেশ করার আগে, সবচেয়ে দরকারী তথ্য সাধারণত এমন তথ্য যা অ্যালুমিনিয়াম-পলিমার ইন্টারফেসকে সংজ্ঞায়িত করে। একটি স্পষ্ট প্রযুক্তিগত প্যাকেজ অস্পষ্টতা হ্রাস করে এবং এক্সট্রুশন প্রস্তুতকারককে উপযুক্ত বিভাগটি মূল্যায়ন করার জন্য যথেষ্ট প্রসঙ্গ দেয়।
শর্তাবলী যেমন I-Type, C-Type বা T-Type একটি পণ্য পরিসর সংগঠিত করার জন্য উপযোগী, কিন্তু তারা একটি প্রকৌশল অঙ্কন প্রতিস্থাপন করে না। একটি অনুরূপ চাক্ষুষ আকৃতির একটি প্রোফাইলের এখনও বিভিন্ন লকিং মাত্রা বা একটি ভিন্ন ক্যাভিটি ইন্টারফেস থাকতে পারে। জ্যামিতি পর্যালোচনা ছাড়া নাম-ভিত্তিক নির্বাচন সমাবেশে অসুবিধার সম্ভাবনা বাড়িয়ে দেয়।
এক্সট্রুশন প্রোফাইলটি সমাবেশ প্রক্রিয়ার পাশাপাশি মূল্যায়ন করা উচিত। যদি উপাদানটি একটি ঘূর্ণায়মান অপারেশনের মধ্য দিয়ে যাওয়ার আশা করা হয়, তবে এর ক্রস-সেকশনটি সেই লোডের সাথে সামঞ্জস্যপূর্ণ হতে হবে। সন্নিবেশ টাইট হলে, উৎপাদন পরামিতি পরিবর্তন করার আগে হস্তক্ষেপ এবং লকিং জ্যামিতি পর্যালোচনা করা উচিত।
দরকারী যোগাযোগ পরিমাপযোগ্য তথ্যের উপর ফোকাস করে: অঙ্কন, বিভাগের মাত্রা, সমাবেশের দিকনির্দেশ, লকিং জ্যামিতি এবং উদ্দিষ্ট অ্যাপ্লিকেশন। পরিষ্কার তথ্য নির্মাতাকে অনুমানের উপর নির্ভর না করে একটি বিদ্যমান বিভাগ নিয়ে আলোচনা করতে বা বিশেষ একটি বিকাশ করতে দেয়।
স্পেসিফিকেশন চেকপয়েন্ট:সবচেয়ে গুরুত্বপূর্ণ প্রশ্ন হল পলিমার প্রোফাইল অ্যালুমিনিয়াম এক্সট্রুশনের চারপাশে ডিজাইন করা হয়েছে কিনা। যখন ইন্টারফেস পরিষ্কারভাবে সংজ্ঞায়িত করা হয়, উপাদান, টুলিং এবং প্রক্রিয়া সিদ্ধান্ত একই লক্ষ্যের বিরুদ্ধে মূল্যায়ন করা যেতে পারে।
ফিজিক্যাল সাপ্লাই ফর্ম উৎপাদন মেঝেতে অ্যালুমিনিয়াম সিস্টেম কিভাবে পরিচালনা করা হয় তার সাথে মেলে। স্ট্রেইট সেকশন সুবিধাজনক যখন প্রোডাকশন লাইন কাট এবং ফিড সংজ্ঞায়িত দৈর্ঘ্য. কুণ্ডলীকৃত বিভাগগুলি ক্রমাগত হ্যান্ডলিং এবং স্টোরেজের জন্য ডিজাইন করা স্পেসিফিকেশনের জন্য উপযুক্ত হতে পারে।
| সরবরাহের ফর্ম | সাধারণ দৈর্ঘ্য | দরকারী যখন | মূল বিবেচনা |
|---|---|---|---|
| সোজা ফালা | প্রতি পিস 6 মিটার | এক্সট্রুশন লাইন বা ফ্যাব্রিকেশন প্রক্রিয়া নির্দিষ্ট সোজা দৈর্ঘ্যের সাথে কাজ করে। | সমাপ্ত অ্যালুমিনিয়াম প্রোফাইলের জন্য কাটিং, হ্যান্ডলিং এবং স্টোরেজ প্রয়োজনীয়তা নিশ্চিত করুন। |
| কুণ্ডলীকৃত ফালা | উপযুক্ত স্পেসিফিকেশনের জন্য রোল প্রতি 500 মিটার | দীর্ঘ একটানা খাওয়ানো এবং কমপ্যাক্ট স্টোরেজ পছন্দ করা হয়। | নির্বাচিত বিভাগ এবং সমাবেশ প্রক্রিয়া কয়েল হ্যান্ডলিংয়ের জন্য উপযুক্ত কিনা তা পরীক্ষা করুন। |
প্যাকেজিং এবং হ্যান্ডলিং প্রোফাইলটিকে বিকৃতি, দূষণ এবং অপ্রয়োজনীয় যান্ত্রিক চাপ থেকে রক্ষা করা উচিত। উপযুক্ত পদ্ধতি বিভাগ আকৃতি এবং উপাদান স্টোরেজ থেকে অ্যালুমিনিয়াম সমাবেশ প্রক্রিয়ায় সরানো উপায় উপর নির্ভর করে।
কিছু প্রোফাইল জ্যামিতির জন্য, একটি কুণ্ডলীকৃত ফর্ম হ্যান্ডলিং প্রয়োজনীয়তা প্রবর্তন করতে পারে যা সোজা দৈর্ঘ্যের ক্ষেত্রে প্রযোজ্য নয়। প্রোফাইল ডিজাইন থেকে স্বাধীনভাবে নির্বাচন না করে প্রকৃত ফ্যাব্রিকেশন সরঞ্জামের পাশাপাশি এই প্রয়োজনীয়তাগুলি বিবেচনা করা উচিত।
প্রযুক্তিগত সমস্যাগুলি প্রায়শই সমাধান করা সহজ হয় যখন লক্ষণটিকে তার সম্ভাব্য কারণগুলি থেকে আলাদা করা হয়। একই দৃশ্যমান সমস্যা প্রক্রিয়াটির একাধিক পর্যায় থেকে আসতে পারে, তাই সমস্যা সমাধানের জন্য অ্যালুমিনিয়াম জ্যামিতি থেকে পলিমার বিভাগ থেকে সমাবেশের অবস্থার পথ অনুসরণ করা উচিত।
| পর্যবেক্ষণ করা সমস্যা | পর্যালোচনা করার সম্ভাব্য এলাকা | দরকারী চেক |
|---|---|---|
| কঠিন সন্নিবেশ | বিভাগের প্রস্থ, লকিং বৈশিষ্ট্য বা অ্যালুমিনিয়াম গহ্বর | অনুমোদিত অঙ্কন এবং পর্যালোচনা সন্নিবেশ শর্তাবলী সঙ্গে প্রকৃত মাত্রা তুলনা. |
| সমাবেশের সময় ক্র্যাকিং | হস্তক্ষেপ, উপাদান অবস্থা, জ্যামিতি বা প্রক্রিয়া লোড | বিভাগ, উপাদান প্রক্রিয়াকরণ রেকর্ড এবং সমাবেশ ক্রম একসাথে পরিদর্শন করুন। |
| অপর্যাপ্ত শিয়ার প্রতিরোধের | উপাদান শক্তিবৃদ্ধি, ক্রস-সেকশন বা লকিং ইন্টারফেস | প্রযোজ্য যান্ত্রিক পরীক্ষার ডেটা পর্যালোচনা করুন এবং ব্যস্ততার জ্যামিতি পরীক্ষা করুন। |
| পরিবর্তনশীল প্রোফাইল মাত্রা | এক্সট্রুশন তাপমাত্রা, টানা গতি বা কুলিং | রেকর্ডকৃত উৎপাদন পরামিতিগুলির সাথে প্রক্রিয়ার পরিমাপের তুলনা করুন। |
| ঢিলেঢালা ব্যস্ততা | খাঁজ মাত্রা, লকিং আকৃতি বা ছোট অংশ | গহ্বর জ্যামিতি নিশ্চিত করুন এবং লক্ষ্য বিভাগের সাথে প্রকৃত প্রোফাইল মাত্রা তুলনা করুন। |
যখন সন্নিবেশ অস্বাভাবিকভাবে কঠিন মনে হয়, তখন শক্তি বৃদ্ধি করা সবসময় সঠিক উত্তর নয়। প্রথম ধাপ হল পলিমার প্রস্থ এবং লকিং বৈশিষ্ট্যগুলি অ্যালুমিনিয়াম গহ্বরের সাথে মেলে কিনা তা পরীক্ষা করা। মিস্যালাইনমেন্ট, ডাইমেনশনাল প্রকরণ বা উদ্দেশ্য এবং প্রকৃত খাঁজ জ্যামিতির মধ্যে অমিল সবই সমাবেশ প্রতিরোধ ক্ষমতা বাড়াতে পারে।
সন্নিবেশ বা ঘূর্ণায়মান সময় ঘনীভূত চাপ থেকে ক্র্যাকিং হতে পারে। এটি বস্তুগত অবস্থা বা এক্সট্রুশন স্থায়িত্বের সাথেও যুক্ত হতে পারে। একটি নিয়ন্ত্রিত নির্ণয় প্রমাণ ছাড়াই উপাদানের গ্রেড পরিবর্তন করার পরিবর্তে উত্পাদন পরিমাপ এবং অ্যালুমিনিয়াম ইন্টারফেসের সাথে প্রভাবিত অংশের তুলনা করে।
শিয়ার কর্মক্ষমতা উপাদান শক্তিবৃদ্ধি এবং ইন্টারফেস জ্যামিতি উভয়ের সাথে সম্পর্কিত। যদি লকিং এলাকাটি খুব ছোট বা খারাপভাবে মেলে, একটি যান্ত্রিকভাবে শক্তিশালী পলিমার এখনও প্রয়োজনীয় ব্যস্ততা অর্জন করতে ব্যর্থ হতে পারে। পরীক্ষা এবং মাত্রিক পর্যালোচনা তাই একসাথে বিবেচনা করা উচিত.
এই পদ্ধতিটি সমাবেশের সমস্যাগুলিকে নির্দিষ্ট প্রকৌশল প্রশ্নে পরিণত করতে সহায়তা করে। এটি প্রোফাইল ডেভেলপমেন্টের সময় বিশেষভাবে কার্যকর, যেখানে একটি মাত্রার সমন্বয় ইন্টারফেসের বিভিন্ন অংশকে প্রভাবিত করতে পারে।
থার্মাল ব্রেক স্ট্রিপসঅভ্যন্তরীণ এবং বাহ্যিক অ্যালুমিনিয়াম বিভাগগুলি পৃথক করুন এবং তাপীয়ভাবে ভাঙা অ্যালুমিনিয়াম প্রোফাইলগুলির মাধ্যমে সরাসরি তাপ স্থানান্তর হ্রাস করুন। পলিমাইড বিভাগটি ফ্রেমের অভ্যন্তরে একটি অ ধাতব বাধা তৈরি করে যখন একত্রিত অ্যালুমিনিয়াম বিভাগের জন্য একটি যান্ত্রিক ইন্টারফেস হিসাবে কাজ করে।
মূল উপাদান হল PA66 নাইলন যা 25% গ্লাস ফাইবার দিয়ে শক্তিশালী করা হয়, সাধারণত PA66 GF25 হিসাবে বর্ণনা করা হয়। শক্তিবৃদ্ধি অ্যালুমিনিয়াম প্রোফাইলের মধ্যে সন্নিবেশ, ঘূর্ণায়মান এবং অব্যাহত নিযুক্তির জন্য প্রয়োজনীয় অনমনীয়তা এবং যান্ত্রিক স্থিতিশীলতা প্রদান করে।
পরিসরের মধ্যে রয়েছে আই-টাইপ, সি-টাইপ, টি-টাইপ এবং অ্যালুমিনিয়ামের জানালা, দরজা, পর্দার দেয়াল এবং অন্যান্য তাপীয়ভাবে আলাদা করা আর্কিটেকচারাল এক্সট্রুশন সিস্টেমের জন্য বিশেষ আকৃতির বিভাগ।
সাধারণ অ্যাপ্লিকেশনগুলির মধ্যে রয়েছে অ্যালুমিনিয়ামের জানালার ফ্রেম এবং স্যাশ, অ্যালুমিনিয়ামের দরজা, পর্দার প্রাচীর এবং ট্রান্সম এবং অন্যান্য স্থাপত্য অ্যালুমিনিয়াম বিভাগ যার জন্য অভ্যন্তরীণ এবং বাহ্যিক সদস্যদের মধ্যে তাপীয় বিচ্ছেদ প্রয়োজন।
হ্যাঁ। কাস্টমাইজড মাত্রা এবং ক্রস-বিভাগগুলি প্রকৃত অ্যালুমিনিয়াম এক্সট্রুশন জ্যামিতির চারপাশে তৈরি করা যেতে পারে। গহ্বরের মাত্রা এবং লকিং কাঠামো সহ একটি প্রোফাইল অঙ্কন বিভাগ নির্বাচন এবং টুলিং পর্যালোচনার জন্য একটি ব্যবহারিক ভিত্তি প্রদান করে।
একটি অ্যালুমিনিয়াম প্রোফাইল অঙ্কন, প্রয়োজনীয় বিভাগের মাত্রা, লকিং জ্যামিতি, সন্নিবেশের দিক, সমাবেশ পদ্ধতি এবং গুরুত্বপূর্ণ সহনশীলতাগুলি দরকারী শুরুর পয়েন্ট। এই বিবরণগুলি যত পরিষ্কার হবে, একটি আদর্শ বিভাগ বা একটি বিশেষ প্রোফাইল উপযুক্ত কিনা তা নিশ্চিত করা তত সহজ।
স্ট্রেইট স্ট্রিপগুলি প্রতি টুকরা 6 মিটারে সরবরাহ করা হয়। উপযুক্ত স্পেসিফিকেশনের জন্য কয়েলড স্ট্রিপগুলি রোল প্রতি 500 মিটারে পাওয়া যায়। সবচেয়ে উপযুক্ত ফর্ম বিভাগের জ্যামিতি এবং উত্পাদনে ব্যবহৃত হ্যান্ডলিং পদ্ধতির উপর নির্ভর করে।
হ্যাঁ। প্রযুক্তিগত সহায়তা প্রোফাইল স্লট ডিজাইন, স্ট্রিপ সন্নিবেশ, রোল-গঠন অবস্থা এবং সাধারণ উত্পাদন সমস্যা যেমন কঠিন সন্নিবেশ, ক্র্যাকিং এবং অপর্যাপ্ত শিয়ার প্রতিরোধের কভার করতে পারে।
সমাপ্ত প্রোফাইলগুলি চালানের আগে চেহারা এবং মাত্রার জন্য পরিদর্শন করা হয়। প্রযোজ্য প্রয়োজনীয়তার উপর নির্ভর করে, ল্যাবরেটরি মূল্যায়ন ঘনত্ব, তীরের কঠোরতা, অনুদৈর্ঘ্য এবং তির্যক প্রসার্য শক্তি, জল প্রতিরোধ, তাপীয় বার্ধক্য এবং রৈখিক সম্প্রসারণের বৈশিষ্ট্যগুলিও কভার করতে পারে।
তাপ বিচ্ছেদ সবচেয়ে ভাল কাজ করে যখন পলিমার উপাদানটিকে একটি বিনিময়যোগ্য আনুষঙ্গিক হিসাবে না বরং অ্যালুমিনিয়াম সিস্টেমের অংশ হিসাবে বিবেচনা করা হয়। উপাদানটি অ-ধাতু বাধা প্রদান করে, শক্তিবৃদ্ধি যান্ত্রিক সহায়তা প্রদান করে এবং ক্রস-সেকশন নির্ধারণ করে কিভাবে উপাদানটি এক্সট্রুশনের সাথে জড়িত। উত্পাদন নিয়ন্ত্রণ তারপরে সমাপ্ত প্রোফাইলের মাধ্যমে কাঁচামাল থেকে সেই অভিপ্রেত জ্যামিতিকে সামঞ্জস্যপূর্ণ রাখে।
প্রতিষ্ঠিত সিস্টেমের জন্য, একটি উপযুক্ত আই-টাইপ, সি-টাইপ বা টি-টাইপ বিভাগ ইতিমধ্যেই প্রয়োজনীয় ইন্টারফেস পূরণ করতে পারে। একটি নতুন বা অস্বাভাবিক এক্সট্রুশনের জন্য, একটি কাস্টমাইজড জ্যামিতি অঙ্কন, গহ্বরের মাত্রা এবং সমাবেশ পদ্ধতি থেকে মূল্যায়ন করা যেতে পারে। এই প্রোফাইল-ভিত্তিক পদ্ধতিটি প্রযুক্তিগত আলোচনাকে মাত্রা, যান্ত্রিক ব্যস্ততা এবং ব্যবহারিক উৎপাদন অবস্থার উপর নিবদ্ধ রাখে।
আর্কিটেকচারাল অ্যালুমিনিয়াম নির্মাতাদের জন্য, একটি স্পষ্ট স্পেসিফিকেশন চারটি উপাদানকে সংযুক্ত করতে হবে: অ্যালুমিনিয়াম এক্সট্রুশন, পলিমাইড বিভাগ, উত্পাদন প্রক্রিয়া এবং প্রযোজ্য মানের প্রয়োজনীয়তা। যখন এই উপাদানগুলিকে একত্রে বিবেচনা করা হয়, ফলস্বরূপ প্রোফাইলটি ধারাবাহিকভাবে তৈরি করা, একত্রিত করা এবং পরিদর্শন করা সহজ।
আপনার তাপীয়ভাবে পৃথক করা অ্যালুমিনিয়াম সিস্টেমের জন্য একটি উপযুক্ত মান বা কাস্টমাইজড PA66 GF25 প্রোফাইল নিয়ে আলোচনা করতে বিভাগ অঙ্কন, গহ্বরের মাত্রা এবং সমাবেশের প্রয়োজনীয়তাগুলি ভাগ করুন।
আপনার অ্যালুমিনিয়াম প্রোফাইল প্রয়োজনীয়তা নিয়ে আলোচনা করতে আমাদের সাথে যোগাযোগ করুন